标题:单段精密
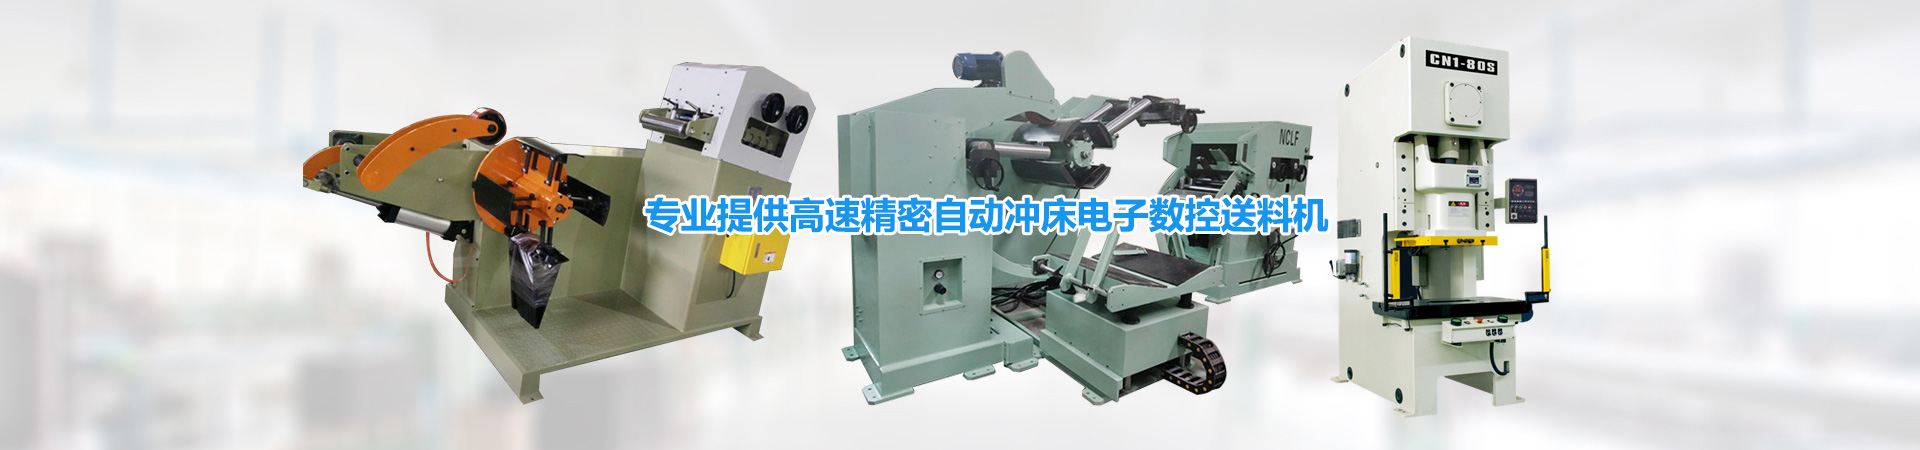
整平机:金属板材冲压前处理的“隐形定盘星”
在金属冲压与钣金加工产业链中,卷料开卷、整平、送料是决定成品良率的*道闸门。随着新能源汽车结构件、3C精密壳体和高速电机铁芯对材料平整度的要求近乎苛刻,传统的多辊粗校设备逐渐显露出疲态。单段精密
整平机,作为介于粗校机与双段高精度
整平机之间的“技术折中点”,正以结构简洁、响应快、维护成本低的独特优势,成为众多中高速冲压产线的标配核心。
所谓“单段”,并非指整平辊数量少,而是指其矫正机构仅采用一组独立驱动的矫正辊组。与双段机(粗校段+精校段分离)或六重式结构不同,单段精密整平机将入料导向、主矫正、出料定型集成于同一段辊列中。其核心设计逻辑在于:通过加大辊径(通常为Φ30mm至Φ60mm不等)以增强对材料的“屈服穿透力”,同时缩小辊间距(通常小于材料厚度的10倍),利用材料的包覆角变化产生反复弯曲应力,从而在单一矫正行程内完成对内外纤维应力的重新排布。这种设计摒弃了双段机中段间张力的波动风险,对于厚度在0.1mm至1.2mm之间的冷轧钢、不锈钢及铝合金卷料,能实现优于±0.03mm/m的平整度公差。
在实际应用中,单段精密整平机的价值体现在三个容易被忽视的细节上。*是入口的“柔性压紧”。它采用浮动式压料辊组,依据料厚自动调整压紧力,避免薄料在强预弯下产生横向褶皱。第二是矫正辊的“螺旋线运动”。每根矫正辊表面均经过超精磨削至Ra0.2以下,并带有微量的锥度相位差,使材料在宽度方向上受到均匀微观剪切,*板面“马鞍形”残余应力。第三是出料口的“零阻尼托板”。配备滚珠式分离板,防止已整平材料在出料瞬间被下辊表面油膜吸附,从而产生二次划痕。
从经济性角度审视,单段精密整平机相较于双段机型,整机长度缩短约1.2米,地脚面积缩减30%。这为寸土寸金的冲压车间腾出了宝贵的模具维修空间。更关键的是,其驱动系统往往采用“恒扭矩强力马达+高精度行星减速机”,在低速大扭矩工况下依然能保持0.5m/min的稳定爬行速度,特别适合“起步-加速-恒速-减速”频繁交替的
伺服送料机联动模式。当冲压节奏达到120次/分以上时,单段机凭借更小的转动惯量,能比双段机快约40ms的速度响应来匹配送料辊的瞬时拉料动作,显著降低料头与料尾的张力冲击。
然而,单段精密整平机并非*钥匙。面对厚度超过2.0mm的高强钢,或是对表面要求达到镜面级(Ra0.1以下)的覆膜材料,单段结构因缺乏独立的精整微调单元,易出现边浪或中浪残留。因此,现代高端单段机常标配全自动伺服压下系统与记忆式参数数据库。操作人员只需输入材料牌号、厚度和抗拉强度,系统便会自动计算矫正辊的插入深度与矫正力曲线,并实时监测上下辊间隙的动态误差,通过内置的压力闭环液压缸进行微米级补偿。
在维护层面,单段精密整平机的优势同样突出。其矫正辊组可整体抽出更换,无需像双段机那样分别拆卸两套轴承座。采用免维护的铜基含油轴承与迷宫式防尘密封,在标准工况下(洁净车间、定期润滑)可实现连续12000小时无大修。配合上下辊隙的快速标定块(采用陶瓷材质,热变形系数近乎为零),每次更换材料规格后,设备自动校零时间不超过3分钟,极大提升了多品种小批量换线效率。
展望未来,随着伺服直驱技术与智能传感融合,单段精密整平机正从“机械定参”向“数字自学习”进化。机身上的高分辨率光栅尺与环形压电传感器,可实时捕捉每一微米厚度的波动信号,并通过边缘计算算法预判下一个材段的应力峰值,提前调整压下量。这种“精益化单段”理念,正是对制造业“少即是多”哲学的完美诠释——在当下追求极限效率与极简结构的产线升级浪潮中,它不喧哗,却始终如一地稳定着每一块板材的下料姿态,成为沉默却可靠的基石。