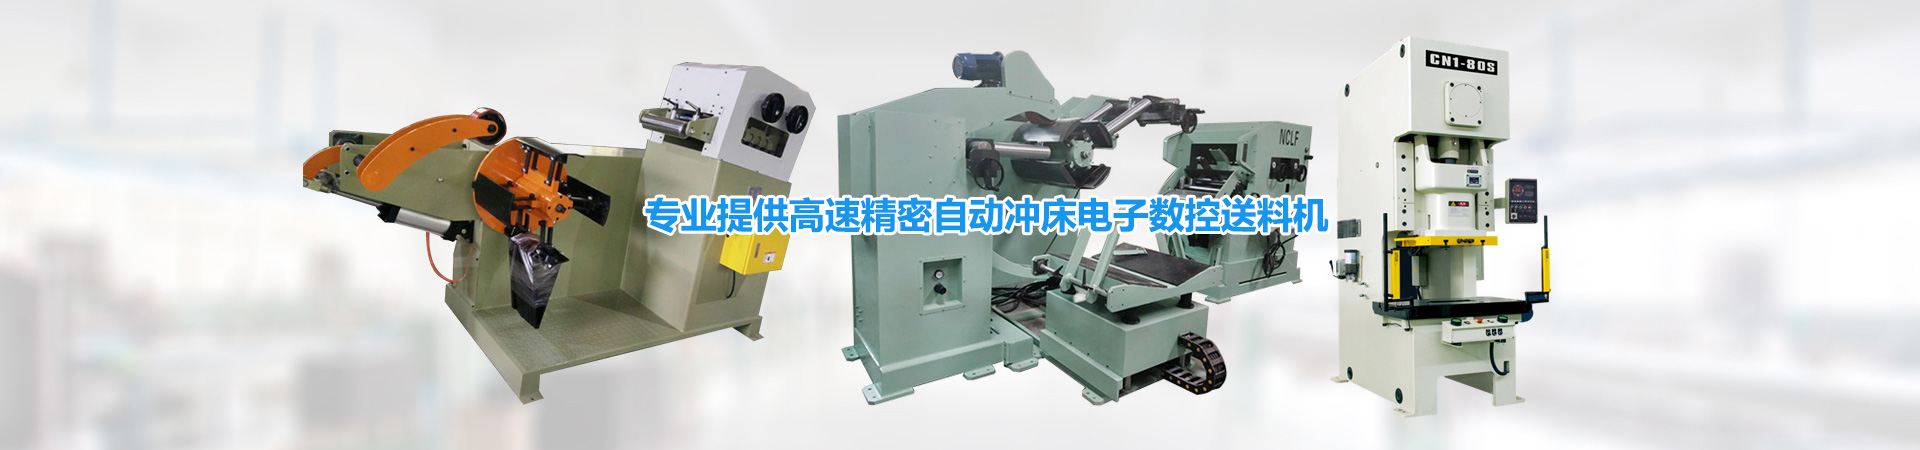
金属成形的隐形枢纽:S型送料
整平机如何重塑冲压生产线效率
在高速运转的冲压车间里,卷料从开卷机释放的瞬间,往往决定了整个产线的命运。那些肉眼难以察觉的微小弧度、内应力残留和横向翘曲,会在连续模具中累积成灾难性的尺寸偏差。S型送料
整平机正是针对这一痛点诞生的精密设备——它通过独特的S形穿料路径,让金属带材在往复弯曲中完成应力释放,将“卷曲记忆”彻底抹除,为后续高精度冲压提供完美平面板材。
传统
整平机采用平行辊结构,对厚板或高强度材料常出现“矫枉过正”或“回弹不足”的现象。而S型送料整平机通过上下辊组交错布置,使材料在S形轨迹中经历三次以上不同方向的塑性变形。以厚度2mm的不锈钢为例,当带材通过入口段*组辊时承受5%压弯,随后进入反向弯曲段时应力方向逆转,这种交替加载方式能有效打散材料内部不均匀的纤维组织。*机型更配备伺服液压系统,可实时检测板面平坦度并自动调整下辊间隙,精度控制在±0.03mm/m以内。
传统产线中,整平机与
送料机之间的速度不匹配常导致材料堆积或拉伸。S型送料整平机将伺服送料辊与整平辊组集成于同一驱动链,通过编码器闭环反馈实现机械同步。当速度突然从5m/min提升至15m/min时,补偿辊会在0.2秒内自动改变压下量,避免因惯量差异产生的表面压痕。这种结构创新使得材料从卷径变化到整平输出的时间差压缩至0.5秒,为多工位连续模创造了稳定送进条件。
针对汽车结构件常用的3-6mm高强钢,S型设备配置了加大直径的支撑辊(φ120mm)和背衬辊组,在保证支撑刚度的同时允许更大变形量。而对于0.15mm的精密电子铜箔,则采用阶梯式辊径设计(入口端φ30mm,出口端φ80mm),配合聚氨酯覆层辊面杜绝微划伤。换型时,操作人员通过触摸屏输入材料参数,十二组伺服电机将自动完成辊系位置记忆复位,全程不超过3分钟,解决了多品种小批量生产的调机痛点。
新一代S型送料整平机正在嵌入多维度传感系统:激光位移传感器监控材料厚度波动,红外热像仪追踪加工温升,而置于出口端的应变式测厚仪则持续反馈平面度偏差。这些数据经由边缘计算处理器分析后,可与冲压车间的MES系统互联。当检测到连续三个冲次出现微回弹趋势时,设备会主动前馈调整整平参数,而非等到缺陷件流入成品区才报警。这种预防性控制模式将材料利用率提升了8%-12%。
相比传统“整平机+送料架”的分体式布局,一体化S型结构节省了35%的地面占用。其创新性的倒挂式电机布置使得换料空间更加开阔,配合负压吸料平台,单人可以完成换卷操作。在能量效率方面,采用液压蓄能器回收制动能量,配合伺服泵控系统,在待机状态下功耗降低至1.2kW,较老式设备节能48%。对于24小时连续运转的冲压车间,这意味着每年节省超过5万千瓦时的电力支出。
某新能源汽车电机制造商引入S型送料整平机后,其0.5mm硅钢片冲压线的废品率由4.7%降至0.8%。关键在于设备针对硅钢片脆性特征,开发了渐进式弯曲模式——前两组辊仅承担20%变形量,中段增至45%,出口段进行轻柔矫平,这样既*了卷曲应力又避免了材料微裂纹。另一家家电企业通过加装双工位旋转料架,实现了30分钟内从镀锌板切换至彩涂板的柔性生产,换料停机时间减少72%。
当工业4.0浪潮漫过冲压车间,S型送料整平机已不再是简单的辅助设备,而是衔接卷料属性与控制品质的智能网关。它用S形的物理路径,画出了从几何缺陷到完美平面的转化逻辑,让每一寸金属都能以*平坦的姿态驶向模具深处。这种看似朴素的机械智慧,恰恰是精密制造时代*坚实的基石。